欧冶子切削工具:从钨钢钻头到非标刀具定制,精密切削的效率密码
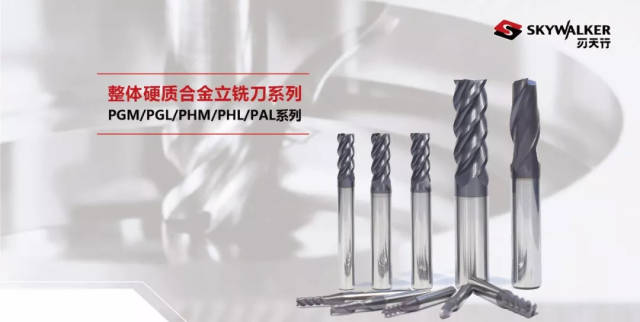
在模具、汽车零部件、3C 结构件的加工链条中,切削刀具往往是成本占比最低、却对结果影响最大的一环。据中国机床工具工业协会刀具分会统计,我国刀具年消费规模稳定在 450 亿至 500 亿元人民币区间,其中硬质合金刀具占比约 55%,而在德国、日本等制造强国,这一比例普遍超过 70%。结构差异的背后,是亚微米硬质合金基材、超硬涂层与精密刃磨工艺的综合差距。欧冶子切削工具正是围绕这条技术主线,在深圳这一珠三角精密加工腹地建立起从硬质合金铣刀、钨钢钻头到数控刀片、非标刀具定制的完整产品体系。
一、基材与晶粒度:钨钢刀具性能的第一变量
钨钢(硬质合金)以碳化钨为硬质相、钴为粘结相,钴含量通常在 6%–12% 之间浮动。钴含量降低,硬度上升而韧性下降;晶粒度细化到 0.5 μm 以下的超细晶粒级别,则能在维持 HRA 91–93 硬度的同时把抗弯强度提升至 3800 MPa 以上。对于加工淬硬钢(HRC 50 以上)的立铣刀,这一平衡点尤为关键——晶粒稍有粗化,刃口就会在切入瞬间出现微崩。
欧冶子切削工具在硬质合金铣刀与钨钢钻头产品线上,采用超细晶粒与梯度结构基材,刃口经钝化处理后,在模具型腔精加工中可将单刃寿命稳定在合理区间。这类参数无法靠宣传语体现,只能靠批量加工中的换刀频次来验证。
二、涂层刀具:把耐温边界往外推
涂层是延长刀具寿命最直接的手段。PVD 工艺的 TiAlN 涂层耐氧化温度约 700–800 ℃,AlTiN 可提升至 800–900 ℃,适用于干式或微量润滑切削;而 CVD 金刚石涂层则在铝合金、复合材料加工中表现出极低摩擦系数。
- 钢件连续切削:优先 AlTiN,抗月牙洼磨损
- 不锈钢与高温合金:AlCrN 或含硅涂层,抑制积屑瘤
- 铝合金高光加工:DLC 或金刚石涂层,减少粘刀
- 铸铁与硬材料:TiCN 配合高刚性基体
涂层选择错误带来的损失,往往超过刀具本身价格。某珠三角通讯结构件厂曾用通用 TiAlN 立铣刀加工 6061 铝合金,因粘刀导致表面粗糙度波动,改换 DLC 涂层刀具后,单件抛光工时下降约 18%。
三、非标刀具定制:被低估的降本路径
标准刀具解决 80% 的通用工况,剩下 20% 的复杂型面、深腔、复合台阶,恰恰是效率流失最严重的地方。以模具加工刀具为例,一副中大型注塑模的型腔精加工,若用多把标准球刀拼接走刀,接刀痕处理与空行程会明显拉长加工节拍。非标刀具定制可以把成形轮廓、倒角与钻削工序合并到一把复合刀具上,减少换刀次数与机床待机时间。
在汽车零部件领域,缸体、变速箱壳体上的交叉孔、阶梯孔加工对丝锥铰刀的同轴度要求严苛。通过非标定制将钻、铰、倒角一次成型,可让工序集中度显著提升,同时降低多刀具定位误差的累积。这也是深圳数控刀具厂家近年来持续承接的定制需求类型。
四、选型逻辑:从工况反推刀具参数
刀具选型不应从产品目录出发,而应从工况反推:被加工材料与硬度、机床主轴功率与刚性、冷却方式、公差带与表面粗糙度要求,最后才落到刀具几何角度、刃数与涂层。CNC刀具的线速度、每齿进给量需与主轴转速区间匹配,盲目追求高转速反而会因刚性不足引发颤振。
欧冶子切削工具在实际服务中,通常建议客户先提供材料牌号、加工部位图纸与现用参数,再据此给出硬质合金铣刀、数控刀片与丝锥铰刀的配套方案。这种以数据换方案的方式,比单纯比价更接近真实降本。更多产品参数与选型资料可参考 oyezitools.com。
切削工具的进步从来不是单一环节的突破,而是基材、涂层、几何设计与应用服务的叠加。当国产刀具在中高端工况中的份额逐步抬升,真正的分水岭就在于能否把每一把刀的参数与用户的实际工况对齐。