欧冶子切削工具:从硬质合金铣刀到非标刀具定制的全链条解析
在深圳及珠三角制造业版图中,数控加工早已成为精密零件生产的主流方式。而决定加工效率、表面质量与综合成本的,往往不是机床本身,而是那几把看似不起眼的切削工具。欧冶子切削工具围绕硬质合金铣刀、钨钢钻头、涂层刀具以及非标刀具定制等方向,为模具、汽车零部件、3C电子、航空航天等领域的CNC加工场景提供系统的刀具解决方案。本文从材料、结构、涂层到定制流程,梳理一套可落地的选型与使用思路。
一、切削工具为何成为数控加工的"效率杠杆"
在一条典型的CNC加工线上,刀具成本通常只占制造总成本的3%至5%,但它对加工结果的影响却远超这个比例。刀具的几何角度、刃口处理、涂层种类与基体材质,会直接作用于切削力、切削温度、排屑状态和工件表面完整性。一把匹配得当的立铣刀,可以让粗加工时间缩短20%以上;而一把选型失误的丝锥,则可能导致整批工件报废。
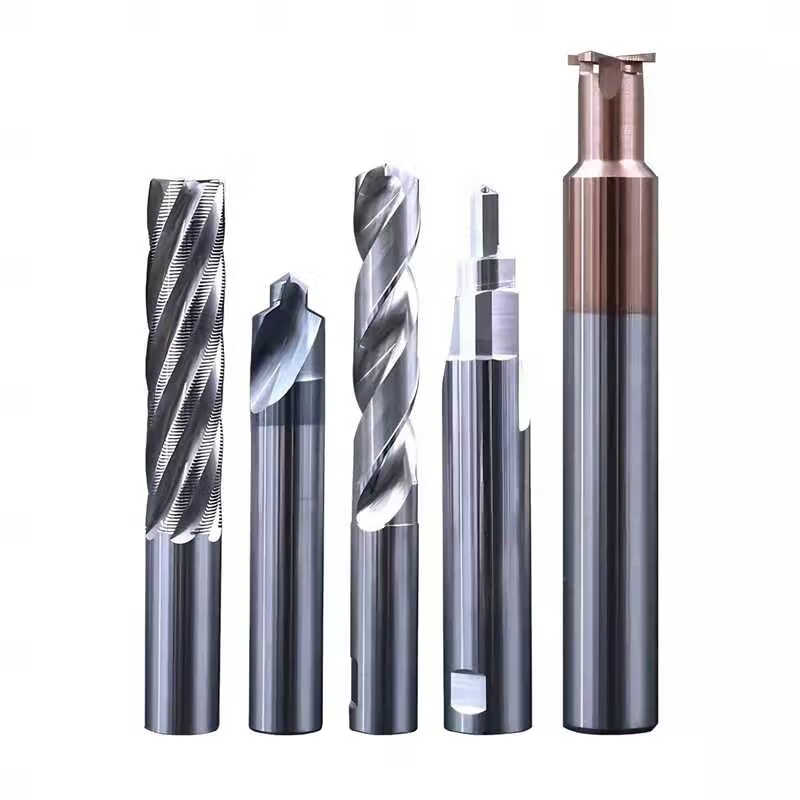
欧冶子切削工具的产品体系正是围绕这一逻辑搭建:以硬质合金(钨钢)为基体主力,覆盖铣削、钻孔、攻丝、铰孔、车削等主要工序,并通过PVD/CVD涂层技术提升刀具在高速、高温、高硬度工况下的寿命表现。对于深圳数控刀具厂家而言,能否把材料、涂层与槽型三者协同好,是区分普通供货与专业方案的关键。
二、硬质合金铣刀:基体、槽型与涂层的三重匹配
1. 基体:钨钢钴含量决定"硬度—韧性"平衡
硬质合金铣刀以碳化钨(WC)粉末为硬质相、钴(Co)为粘结相烧结而成。钴含量越高,韧性越好,适合断续切削和冲击载荷;钴含量越低,硬度与耐磨性越高,适合精加工和高速切削。常见的6%、8%、10%、12%钴含量分别对应不同的加工场景。欧冶子切削工具在基体选择上会根据被加工材料(钢、不锈钢、铸铁、铝合金、钛合金、淬硬钢)进行针对性配比,而不是用一款通用牌号打天下。
2. 槽型与螺旋角:决定排屑与切削力方向
- 35°螺旋角:刃口强度高,适合重载粗加工、高硬度材料。
- 45°螺旋角:通用性强,兼顾排屑与强度,是立铣刀的主流选择。
- 55°—60°螺旋角:排屑顺畅,切削轻快,适合铝合金、铜等有色金属的精加工与高速加工。
- 不等分齿设计:有效抑制颤振,提升侧壁表面质量,常用于模具深腔加工。
3. 涂层:把刀具寿命拉长数倍的关键
涂层刀具在数控加工中的普及率已超过70%。常见涂层包括TiN、TiCN、TiAlN、AlTiN、AlCrN以及DLC类涂层。TiAlN适合高速干切和硬材料加工,AlCrN在高温下抗氧化能力更强,DLC则针对铝合金、石墨等易粘刀材料。欧冶子切削工具在涂层工艺上强调膜基结合力与厚度均匀性,避免出现"涂层先崩、基体未磨"的早期失效。
三、钨钢钻头与丝锥铰刀:孔加工中的精度控制
孔加工约占数控加工工序总量的25%—30%,而钻头、丝锥、铰刀正是这一环节的核心刀具。
钨钢钻头相比高速钢钻头,硬度可达HRA90以上,线速度可提升2—3倍,特别适合自动化生产线和高速加工中心。内冷钻头的双直冷孔设计可将切削液直接送达刃口,显著改善深孔排屑与散热。对于深径比大于5的孔,阶梯钻和抛物线槽型钻头是更稳妥的选择。
丝锥与铰刀则承担螺纹与精密孔的最终成型。螺旋槽丝锥适合盲孔,直槽丝锥适合通孔,挤压丝锥则通过塑性变形形成螺纹,无切屑、强度高,在汽车零部件和电子结构件中应用广泛。铰刀用于孔的半精加工与精加工,可稳定达到IT7—IT8级精度和Ra0.8以下的表面粗糙度。欧冶子切削工具在丝锥铰刀产品线上,注重刃口钝化处理与公差分级,以减少攻丝断裂和孔径超差。
四、非标刀具定制:解决"标准刀具干不了"的活
标准刀具能覆盖约70%的常规加工需求,但剩下30%往往才是利润最高、难度最大的部分——比如模具上的深窄槽、汽车阀体上的复合孔、航空结构件上的沉头与倒角一次成型。这些场景需要非标刀具定制。
一套完整的非标定制流程通常包括:
- 工况调研:确认机床类型、主轴转速、冷却方式、被加工材料硬度与工件结构。
- 方案设计:确定刀具结构(整体式、焊接式、可转位)、几何参数与涂层方案。
- 样刀试制:小批量制作并上机验证,记录寿命与加工质量数据。
- 批量交付与迭代:根据试切反馈微调槽型或涂层,形成稳定供货。
作为深圳数控刀具厂家中的一员,欧冶子切削工具在非标定制上的优势在于响应速度与工程配合能力。珠三角的模具与精密零件企业往往交期紧张,非标刀具从图纸确认到样刀交付的周期,直接影响到客户的排产计划。
五、数控刀片与模具加工刀具的选型要点
数控刀片是可转位刀具的核心耗材,广泛应用于车削、铣削、钻削。选型时需关注ISO牌号(P、M、K、N、S、H六大类)、断屑槽型与刀尖圆弧半径。例如,P类适合钢件,M类适合不锈钢,K类适合铸铁,N类适合有色金属。断屑槽则决定了切屑能否顺利折断排出,避免缠绕工件或刀具。
模具加工刀具的选型逻辑略有不同。模具钢通常硬度高、余量大、型腔复杂,因此粗加工偏好大进给铣刀与圆鼻刀,精加工则依赖球头刀与锥度球刀。对于淬硬钢(HRC50以上),需要选用高硬度涂层刀具并配合高转速、小切深、快进给的加工策略。欧冶子切削工具在模具加工刀具领域提供从开粗到精加工的完整序列,帮助用户减少换刀次数与空行程。
六、从刀具到工艺:欧冶子切削工具的服务逻辑
刀具不是孤立商品,它必须嵌入具体的加工工艺才能发挥价值。欧冶子切削工具在产品制造之外,还提供加工参数建议、失效分析、刀具管理优化等配套服务。当客户遇到刀具异常磨损、崩刃、振纹或孔径超差时,能够从基体、涂层、几何角度、切削参数、冷却方式等多个维度排查原因,而不是简单更换一把新刀。
这种"产品+工艺"的思路,也体现在质量控制环节。从原料粉末粒度、烧结密度、刃口钝化到涂层厚度与附着力,每一道工序都有对应的检测标准。对于批量供货的硬质合金铣刀和钨钢钻头,一致性往往比单件极限性能更重要——因为自动化产线无法容忍刀具寿命的大幅波动。
七、结语:选对刀具,就是选对效率
在制造业向高精度、高效率、自动化演进的过程中,欧冶子切削工具所代表的专业刀具供应能力,正在从"耗材采购"升级为"工艺伙伴"。无论是标准立铣刀、涂层刀具、数控刀片,还是针对特定工况的非标刀具定制,其价值最终都要回到同一个问题上:能否用更低的综合成本,稳定地加工出合格的零件。理解了材料、结构与涂层的匹配逻辑,也就掌握了数控加工降本增效的一把钥匙。